


No campo industrial,Módulos a lasersão ferramentas -chave para processamento eficiente e preciso. Eles são amplamente utilizados na corte, soldagem, marcação e outros processos, melhorando bastante a eficiência da produção e a qualidade do produto. Na área médica, os módulos a laser tornaram-se ferramentas indispensáveis para cirurgia, tratamento e beleza, e sua precisão e não invasividade são altamente reconhecidas pela comunidade médica. No campo das comunicações, os módulos a laser suportam a operação de alta velocidade das redes de comunicação modernas com suas vantagens de transmissão de alta velocidade, grande capacidade e forte anti-interferência.

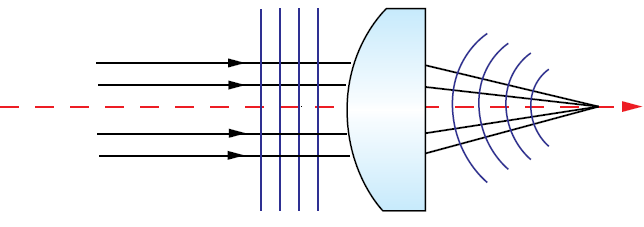
A colimação a laser está diretamente relacionada à qualidade do feixe de saída do módulo do laser, incluindo parâmetros como o paralelismo e o ângulo de divergência do feixe. Os módulos a laser com alta colimação podem produzir vigas mais concentradas e estáveis, melhorando assim a precisão e a eficiência do processamento. Ao mesmo tempo, a colimação a laser também determina o desempenho de foco do módulo a laser. Os módulos a laser com alta colimação podem focar melhor o feixe em uma pequena área para obter processamento e medição de alta precisão.
Definição de colimação a laser
1. Paralelismo e características de propagação retilínea de vigas a laser
A colimação a laser refere -se à capacidade dos feixes a laser de manter o paralelismo e a propagação retilínea durante a propagação. As vigas a laser com alta colimação quase não têm divergência e podem manter um pequeno tamanho de ponto e distribuição de energia estável em longas distâncias.
2. Indicadores quantitativos de colimação
Ângulo de divergência: mede a divergência de vigas a laser. Quanto menor o ângulo de divergência, maior a colimação.
Alteração do diâmetro do feixe: avalia a mudança no diâmetro do feixe durante a propagação. Quanto menor a mudança, melhor a colimação.
O impacto da colimação no desempenho do módulo a laser
1. Qualidade do feixe
A colimação afeta diretamente o desempenho de foco e a distribuição de energia das vigas a laser. As vigas a laser com alta colimação podem obter manchas focadas menores e maior densidade de energia, melhorando a precisão e a eficiência do processamento.
2. Efeito do aplicativo
Processamento a laser: A alta colimação garante a precisão e a consistência de processos como corte, soldagem e marcação.
Comunicação: Na comunicação óptica de espaço livre, a colimação afeta a estabilidade e a distância da transmissão de sinal.
Medição: A precisão da variação e posicionamento a laser depende da colimação do feixe de luz. A alta colimação pode reduzir os erros de medição.
Fatores -chave que afetam a colimação durante a produção de módulos a laser
1. Características da fonte de luz
Ângulo de divergência de feixe: o ângulo de divergência de feixe de fontes de luz, como os diodos do laser, tem um impacto direto na colimação dos módulos a laser. Um ângulo de divergência de feixe menor significa que a energia do feixe de laser está mais concentrada e a direcionalidade é melhor durante a transmissão, melhorando assim a colimação do módulo do laser.
Estabilidade do comprimento de onda: a estabilidade do comprimento de onda do laser também é um fator importante que afeta a colimação. Uma ligeira alteração no comprimento de onda pode causar a mudança do caminho de propagação do feixe de laser, afetando assim a colimação. Portanto, é necessário selecionar uma fonte de luz com alta estabilidade de comprimento de onda durante o processo de produção e manter a estabilidade do comprimento de onda através do controle preciso da temperatura e de outros meios.
2. Qualidade do componente óptico
Precisão do processamento: a precisão do processamento de componentes ópticos, como lentes e refletores, determina diretamente a colimação do módulo a laser. Os componentes ópticos de alta precisão podem focar melhor e colisar o feixe a laser e reduzir a divergência e deriva do feixe. No processo de produção, são necessárias tecnologias e equipamentos avançados de processamento para garantir a precisão do processamento dos componentes ópticos.
Erro de montagem: O erro de montagem dos componentes ópticos também afetará a colimação do módulo do laser. Se a posição relativa e a relação ângulo entre os elementos ópticos forem imprecisos, o feixe do laser será desviado e distorcido durante a transmissão. Portanto, a relação de posição e ângulo dos elementos ópticos precisa ser estritamente controlada durante o processo de montagem, e as ferramentas e técnicas de montagem precisas precisam ser usadas para reduzir os erros de montagem.

3. Projeto de estrutura mecânica
Rigidez: a rigidez do alojamento do módulo também tem uma influência importante na colimação do módulo laser. Um alojamento com boa rigidez pode resistir à influência da vibração e impacto externos, manter a estabilidade da estrutura interna do módulo laser e, assim, reduzir a deriva e o jitter do feixe de laser. Durante o processo de projeto, é necessário selecionar materiais de alta resistência e formas estruturais razoáveis para melhorar a rigidez do alojamento do módulo.
Estabilidade térmica: o módulo laser gerará calor durante a operação. Se a estabilidade térmica do alojamento não for boa, a estrutura interna será deformada devido a alterações de temperatura, o que afetará a colimação do feixe do laser. Portanto, o desempenho de dissipação de calor das medidas de alojamento e de compensação térmica precisa ser considerado durante o processo de projeto para manter a estabilidade da estrutura interna do módulo do laser.
4 fatores ambientais
Temperatura: Alterações de temperatura afetarão a expansão e contração dos materiais internos do módulo do laser, afetando assim a relação e o relacionamento do ângulo dos elementos ópticos e o caminho de propagação do feixe de laser. Durante o processo de produção, o ambiente de produção precisa ser controlado por temperatura e a tecnologia de compensação de temperatura é usada para reduzir o impacto das mudanças de temperatura na colimação do módulo a laser.
Umidade: Um ambiente de alta umidade pode causar problemas como condensação ou crescimento de mofo na superfície dos componentes ópticos, afetando a transmitância e refletividade dos componentes ópticos, reduzindo assim a colimação do módulo laser. Portanto, durante o processo de produção, a umidade do ambiente de produção precisa ser controlada e as medidas à prova de umidade precisam ser tomadas para proteger os componentes ópticos.
Poeira: impurezas como poeira aderirão à superfície dos componentes ópticos ou entrarão no interior do módulo, afetando a propagação e o efeito de foco do feixe de laser. Durante o processo de produção, a limpeza do ambiente de produção precisa ser mantida, e as medidas à prova de poeira precisam ser tomadas para impedir a contaminação por impurezas como poeira.

Principais etapas técnicas para garantir a colimação a laser
1. Seleção e otimização da fonte de luz
① Selecione um diodo a laser com um ângulo de baixa divergência
Importância: O ângulo de divergência do feixe do diodo a laser tem um impacto direto na colimação a laser. Selecionar um diodo a laser com um ângulo de baixa divergência é a base para melhorar a colimação a laser.
Medidas: Ao comprar diodos a laser, compare cuidadosamente os parâmetros de divergência de feixe de diferentes produtos e selecione diodos a laser com pequenos ângulos de divergência. Ao mesmo tempo, comunique -se com fornecedores para garantir que o ângulo de divergência do diodo laser selecionado atenda aos requisitos de projeto.
② Otimize a corrente de acionamento e o controle de temperatura
Importância: A potência de saída e a estabilidade do comprimento de onda do diodo a laser estão intimamente relacionadas à corrente e à temperatura da unidade. Ao otimizar a corrente da unidade e o controle de temperatura, pode -se garantir que o diodo a laser saia um feixe de laser estável, melhorando assim a colimação a laser.
Medidas: Projete um circuito de acionamento razoável para garantir que o diodo a laser opere em uma corrente constante. Ao mesmo tempo, use a tecnologia de controle de temperatura, como usar um chip de controle de temperatura ou um dissipador de calor, para estabilizar a temperatura operacional do diodo a laser dentro de uma faixa apropriada. Por monitoramento e ajuste em tempo real da corrente e temperatura da unidade, o desempenho do diodo a laser pode ser ainda mais garantido para ser estável.
2. Design e montagem do sistema óptico
① Use lentes e refletores de alta precisão
Importância: As lentes e refletores de alta precisão podem focar melhor e colisar o feixe a laser e reduzir a divergência e deriva do feixe.
Medidas: No projeto do sistema óptico, lentes e refletores com alta transmitância, boa correspondência de índice de refração e baixo coeficiente de expansão térmica devem ser selecionados. Ao mesmo tempo, verifique se a precisão do processamento e a qualidade da superfície desses componentes ópticos para atender aos requisitos da colimação a laser.
② Garanta a coaxialidade e o paralelismo dos componentes ópticos
Importância: A coaxialidade e o paralelismo entre os componentes ópticos são cruciais para a colimação a laser. Se a posição relativa e a relação ângulo entre os componentes ópticos forem imprecisos, o feixe do laser será desviado e distorcido durante a transmissão.
Medidas: Durante o processo de montagem, devem ser usadas ferramentas e técnicas de montagem precisas, como o uso de instrumentos ópticos para calibração e posicionamento para garantir a coaxialidade e o paralelismo entre os componentes ópticos. Ao mesmo tempo, o sistema óptico montado deve ser inspecionado e ajustado para garantir que atenda aos requisitos de colimação a laser.
③ Use equipamento de montagem automatizada
Importância: O equipamento de montagem automatizado pode reduzir os erros humanos e melhorar a precisão e a eficiência da montagem.
Medidas: Durante o processo de produção, o equipamento de montagem automatizado deve ser introduzido, como máquinas de montagem de lentes automatizadas, máquinas de ajuste de refletor automatizado, etc. Esses dispositivos podem ser montados e ajustados de acordo com os procedimentos e parâmetros predefinidos para garantir que a posição e o ângulo dos componentes ópticos sejam precisos.
3. Otimização da estrutura mecânica
① Projete um alojamento de módulo com alta rigidez e boa estabilidade térmica
Importância: A rigidez e a estabilidade térmica do alojamento do módulo têm uma influência importante na colimação a laser. Um alojamento com boa rigidez pode resistir à influência da vibração externa e do impacto e manter a estabilidade da estrutura interna do módulo laser; Um alojamento com boa estabilidade térmica pode reduzir o impacto das mudanças de temperatura no desempenho do módulo a laser.
Medidas: Ao projetar o alojamento do módulo, materiais de alta resistência e formas estruturais razoáveis devem ser selecionadas para melhorar sua rigidez e estabilidade térmica. Ao mesmo tempo, testes de simulação, como análise de elementos finitos, são realizados na habitação para garantir que atenda aos requisitos de colimação a laser.
② Reduza a influência da vibração externa e deformação térmica
Importância: A vibração externa e a deformação térmica causarão alterações na estrutura interna do módulo do laser, afetando assim a colimação a laser.
Medidas: Durante o processo de produção, devem ser tomadas medidas de absorção de choque e isolamento de calor, como o uso de amortecedores e materiais de isolamento de calor. Ao mesmo tempo, o módulo laser é testado quanto à vibração e deformação térmica para detectar e resolver problemas no tempo.
4. Controle ambiental
① Produção em uma oficina limpa
Importância: Um workshop limpo pode fornecer um ambiente de produção limpo e reduzir a poluição da poeira e outras impurezas ao módulo a laser.
Medidas: Estabeleça uma oficina limpa e limpe e desinfete regularmente. Equipamentos de purificação de ar e instalações de prevenção de poeira são configurados no workshop para garantir que a limpeza do ambiente de produção atenda aos requisitos.
② Controle Temperatura e umidade
Importância: Alterações de temperatura e umidade afetarão o desempenho e a colimação do módulo a laser. Ao controlar a temperatura e a umidade, a estabilidade da estrutura interna e o desempenho do módulo a laser podem ser mantidos.
Medidas: Configure um sistema de controle de temperatura e umidade no workshop de produção, como o uso de ar condicionado, umidificadores, desumidificadores e outros equipamentos. Monitore e ajuste a temperatura e a umidade em tempo real para garantir que eles permaneçam dentro do intervalo apropriado.
③ Evite a poluição por poeira
Importância: As impurezas como a poeira aderem à superfície dos componentes ópticos ou entrarão no interior do módulo, afetando a propagação e o efeito de foco do feixe de laser.
Medidas: Durante o processo de produção, devem ser tomadas medidas de prevenção de poeira, como usar tampas de poeira e usar panos de poeira. Limpe e inspecione regularmente o ambiente de produção para detectar e abordar prontamente os problemas de poluição por poeira.
Método de detecção e calibração da colimação a laser
1. Equipamento de detecção
① Analisador de feixe de laser
Princípio
O analisador de feixe recebe o feixe de laser e analisa vários parâmetros do feixe de laser, como tamanho do ponto, distribuição de energia, ângulo de divergência, etc., para avaliar a colimação do laser. Ele usa sensores ópticos e algoritmos de processamento de imagens para converter informações relevantes do feixe de laser em dados visuais ou imagens para facilitar a análise e o julgamento.
Aplicativo
Durante o processo de detecção, o feixe de laser emitido pelo módulo a laser é irradiado para a parte recebida do analisador de feixe. O analisador de feixe pode medir com precisão o diâmetro do ponto e a distribuição de energia do feixe de laser. Se a forma do ponto for regular, a distribuição de energia é uniforme e o diâmetro do ponto está dentro do intervalo esperado, significa que a colimação a laser é boa; Por outro lado, se o formato do ponto for irregular, a distribuição de energia será irregular ou o diâmetro do ponto excede o intervalo esperado, pode haver um problema de colimação.

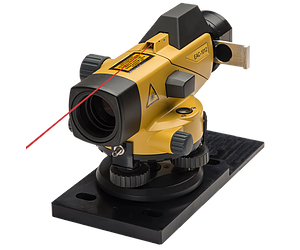
② Collimator a laser
Princípio
O colimador trabalha com base no princípio da auto-colimação óptica ou da interferência a laser. O colimador óptico de auto-colimação gera uma luz de referência através do sistema óptico interno, compara-o com o feixe de laser medido e determina a colimação do feixe de laser medindo o desvio entre os dois. O colimador do interferômetro a laser usa o fenômeno de interferência do laser para medir a mudança de fase do feixe de laser durante a propagação, determinando assim a colimação do feixe de laser.
Aplicativo
Ao usar o colimador, coloque -o a uma certa distância do módulo do laser para que o feixe de laser passe através da área de medição do colimador. O sistema óptico ou sistema de interferência dentro do colimador medirá e analisará o feixe de laser. Ao ler os dados de indicação ou saída do colimador, a colimação do feixe a laser pode ser obtida. Se a indicação estiver dentro do intervalo especificado, significa que a colimação a laser atende aos requisitos; Se a indicação exceder o intervalo, ela precisará ser ajustada.
③ Interferômetro a laser
Princípio
O interferômetro usa as características de interferência do laser para medir o erro da frente de onda do feixe de laser, avaliando assim a colimação do laser. Quando dois ou mais raios de luz coerentes são sobrepostos, as franjas de interferência são formadas. Se a frente de onda do feixe de laser for uma onda plana ideal, as franjas de interferência serão uniformes e paralelas; Se a frente de onda do feixe de laser for distorcida, as franjas de interferência serão dobradas ou deformadas. Ao analisar a forma e a distribuição das margens de interferência, o erro de frente de onda do feixe de laser pode ser obtido e, em seguida, a colimação do laser pode ser avaliada.
Aplicativo
Coloque o interferômetro em uma posição adequada para que ele interaja com o feixe de laser emitido pelo módulo laser. O interferômetro produzirá franjas de interferência, e a forma e a distribuição dessas franjas refletem a frente de onda do feixe de laser. Ao observar e analisar as margens de interferência, a colimação do feixe de laser pode ser entendida. Se as franjas de interferência forem dobradas, distorcidas ou mudadas irregularmente, isso significa que há um erro de frente para ondas no feixe de laser e a colimação precisa ser mais ajustada.

2. Método de detecção
① Medição do ângulo de divergência do feixe
Princípio
O ângulo de divergência do feixe é um dos indicadores importantes para medir a colimação do laser. Ao medir o tamanho do ponto do feixe de laser a diferentes distâncias de propagação, o ângulo de divergência do feixe é calculado de acordo com uma relação geométrica específica. De um modo geral, quanto menor o ângulo de divergência do feixe, maior a colimação do laser.
Método de operação
Configure um dispositivo de recebimento de ponto em uma determinada posição (como 1 metro, 2 metros, etc.) no módulo do laser e meça o diâmetro do ponto do feixe de laser nessa posição. Em seguida, repita a medição do diâmetro do ponto em diferentes distâncias. De acordo com o diâmetro do ponto medido e a distância de propagação, use uma fórmula matemática para calcular o ângulo de divergência do feixe. Por exemplo, o ângulo de divergência θ pode ser calculado pela fórmula θ tinha (d 2 - d1) / L, onde D1 e D2 são os diâmetros de ponto em posições diferentes e L é a distância entre as duas posições de medição. Se o ângulo de divergência calculado estiver dentro do intervalo especificado, significa que a colimação a laser atende aos requisitos; Se exceder o intervalo, ele precisará ser ajustado.
② Análise de ponto
Princípio
A forma do ponto do laser contém informações sobre a colimação a laser. Um ponto ideal a laser deve ser circular ou elíptico, e a distribuição de energia deve ser uniforme. Se a forma do ponto for distorcida, como contornos irregulares ou distribuição desigual de energia, pode significar que há um problema na direção de propagação do laser, resultando em uma diminuição na colimação.
Método de operação
Use um dispositivo como um analisador de ponto ou uma câmera CCD para capturar a imagem à vista do laser. A imagem de ponto capturada é transferida para o computador e o local é analisado usando o software especial de processamento de imagens. A análise inclui a forma do ponto, distribuição de energia, posição do centro de gravidade, etc. A colimação do laser é avaliada comparando as características do ponto real com o ponto ideal. Se a forma do ponto estiver próxima da forma ideal, a distribuição de energia é uniforme e a posição do centro da gravidade é estável, significa que a colimação é boa; Se a forma do ponto for anormal, a distribuição de energia é desigual ou a posição do centro da gravidade é deslocada, a colimação pode ser problemática.
③ Medição de interferência
Princípio
A colimação é avaliada medindo o erro da frente de onda do feixe de laser usando um interferômetro. Quando o feixe de laser passa pelo interferômetro, as franjas de interferência são formadas dentro do interferômetro. Se a frente de onda do feixe de laser for uma onda plana ideal, as franjas de interferência serão uniformes e paralelas; Se a frente de onda do feixe de laser for distorcida, as franjas de interferência serão dobradas ou deformadas. Ao analisar a forma e a distribuição das margens de interferência, o erro de frente de onda do feixe de laser pode ser obtido e, em seguida, a colimação do laser pode ser avaliada.
Método de operação
Coloque o interferômetro em uma posição adequada e ajuste o interferômetro para alinhá -lo corretamente com o feixe do laser. Inicie o módulo e o interferômetro do laser e observe as margens de interferência. Se as franjas de interferência são uniformes, linhas retas paralelas ou curvas, significa que o erro de frente de onda do feixe de laser é pequeno e a colimação é alta; Se as franjas de interferência forem dobradas, torcidas ou irregulares, significa que o feixe de laser tem um grande erro de frente de onda e a colimação precisa ser mais ajustada.
3. Método de calibração
① Ajuste a posição e o ângulo do elemento óptico
Princípio
A posição e o ângulo do elemento óptico têm uma influência importante na colimação do laser. Ajustando com precisão a posição e o ângulo do elemento óptico, a direção de propagação e o efeito de foco do feixe de laser podem ser alterados, otimizando assim a colimação do feixe.
Método de operação
Primeiro, é necessário determinar os elementos ópticos que precisam ser ajustados, como lentes, refletores, etc. Use mecanismos de ajuste de precisão, como parafusos de ajuste fino, suportes de ajuste, etc., para fazer ajustes detalhados aos elementos ópticos. Durante o processo de ajuste, as informações de feedback do equipamento de detecção podem ser combinadas para monitorar as alterações na colimação a laser em tempo real. Por exemplo, se a detecção descobrir que o feixe de laser se desvia da direção ideal para a direita, a posição horizontal da lente ou refletor pode ser ajustada para mover o feixe de laser para a esquerda para alcançar o objetivo da correção. Após a conclusão do ajuste, use o equipamento de detecção novamente para verificação para garantir que a colimação atenda aos requisitos.
② Use o sistema de calibração automática
Princípio
O sistema de calibração automático usa tecnologia avançada de sensores, sistemas de controle eletrônico e algoritmos para detectar automaticamente o desvio de colimação do laser e ajustar automaticamente a posição e o ângulo dos componentes ópticos de acordo com o programa predefinido para obter calibração rápida e precisa.
Método de operação
Configure os parâmetros relevantes do sistema de calibração automática, como faixa de calibração, sensibilidade, velocidade de calibração etc. Após iniciar o sistema de calibração automática, o sistema detectará e analisará automaticamente o módulo laser. Se for constatado que o desvio de colimação excede o intervalo de conjuntos, o sistema iniciará automaticamente o mecanismo de ajuste para ajustar a posição e o ângulo do componente óptico. Durante o processo de ajuste, o sistema monitorará as alterações na colimação em tempo real até que a colimação atenda aos requisitos predeterminados. O uso do sistema de calibração automático pode melhorar a eficiência e a precisão da calibração e reduzir o impacto dos fatores humanos nos resultados da calibração.
Em resumo, a colimação a laser é um indicador -chave para medir o desempenho dos módulos a laser, e sua otimização envolve fontes de luz, sistemas ópticos, estruturas mecânicas, etc. Com o avanço da ciência dos materiais, os processos de fabricação e a tecnologia de controle inteligente, o controle da colimação a laser será mais preciso e eficiente, o que pratos.
Informações de contato:
Se você tiver alguma idéia, fique à vontade para conversar conosco. Não importa onde estejam nossos clientes e quais sejam nossos requisitos, seguiremos nosso objetivo de fornecer aos nossos clientes alta qualidade, preços baixos e o melhor serviço.
 Email:info@loshield.com
 Tel: 0086-18092277517
 Fax: 86-29-81323155
 WeChat: 0086-18092277517


